

Технические аспекты многогнёздных пресс-форм для выдувного формования (инжекционно-выдувного): обеспечение высокоскоростного и стабильного производства PET-упаковки
2026-09-09
В отрасли производства PET-бутылок, по мере того как рынок напитков, минеральной воды, растительных масел и бытовой химии предъявляет всё более высокие требования к высокой производительности, низкой себестоимости и стабильному качеству, многогнёздные пресс-формы для литья под давлением и выдувного формования стали ключевым технологическим оборудованием, обеспечивающим крупносерийное производство на современных PET-линиях.
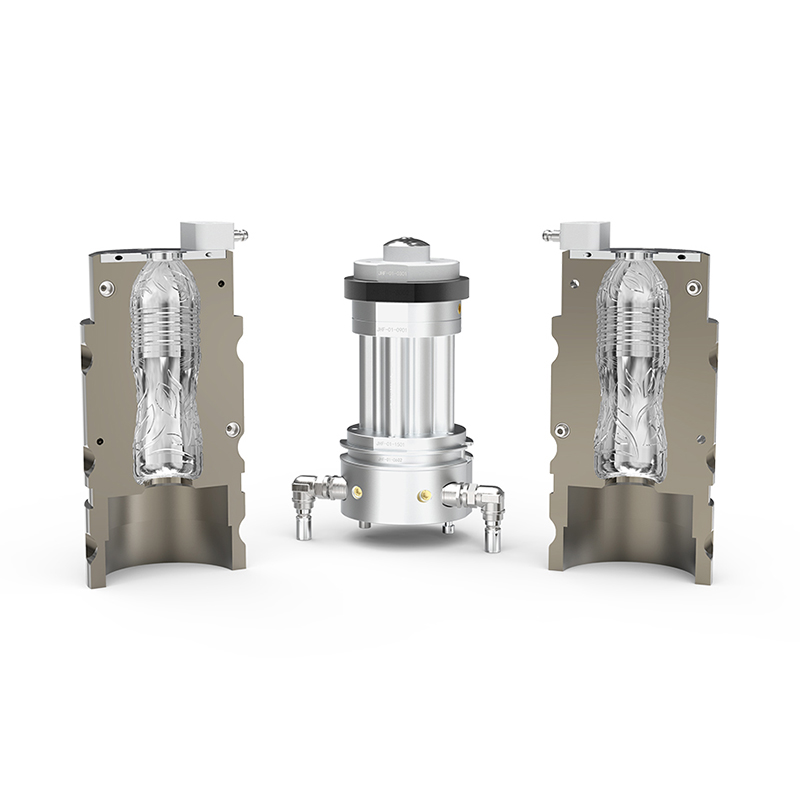
Будь то многогнёздные формы для преформ, ориентированные на максимальную производительность, или многогнёздные выдувные формы, сочетающие производительность с гибкостью, основная задача их конструкции — обеспечить в условиях высоких скоростей, высокого давления и непрерывной работы одинаковое качество изделий во всех гнёздах, достаточную конструктивную прочность, эффективное охлаждение и долговременную стабильность эксплуатации.
Для производителей PET-упаковки качественная многогнёздная форма определяет не только производительность одной единицы оборудования, но и напрямую влияет на вес преформы, точность размеров, равномерность распределения материала по стенкам и общую себестоимость продукции. Поэтому при выборе PET-форм для литья под давлением или запасных форм для выдувных машин необходимо уделять особое внимание системе охлаждения, литниковой системе, конструктивному исполнению, точности механической обработки и способу извлечения готовых изделий.
1. Эффективная система охлаждения — ключ к производительности и качеству продукции
В условиях высокоскоростного многогнёздного производства система охлаждения является одним из важнейших аспектов конструкции пресс-форм для PET-преформ.
Процесс литья PET под давлением предполагает многократный теплообмен между расплавленным полимером (с высокой температурой) и охлаждающей средой (с низкой температурой). Полный цикл формования может занимать всего около 10 секунд, поэтому форма должна обеспечивать быстрое и равномерное охлаждение в предельно сжатые сроки.
Недостаточная эффективность охлаждения не только увеличивает продолжительность цикла, но и может привести к различиям между изделиями из разных гнёзд по размерам, массе и внешнему виду.
Ступенчатые спиральные охлаждающие каналы
Традиционные кольцевые прямые каналы охлаждения в условиях высокого давления литья могут создавать локальные концентрации напряжений. Ступенчатый спиральный канал оптимизирует путь движения охлаждающей воды вокруг формующей полости, обеспечивая более равномерное охлаждение и способствуя рассеиванию давлений и термических напряжений, действующих на полость.
Для многогнёздных форм для PET-преформ рациональная конструкция охлаждающих каналов позволяет:
-
повысить эффективность охлаждения формы;
-
сократить продолжительность цикла литья;
-
улучшить температурную однородность между различными гнёздами;
-
снизить локальные термические напряжения;
-
повысить стабильность работы формы в долгосрочной перспективе.
Независимый зонный температурный контроль
В некоторых высокоточных формах для PET-преформ зоны корпуса и горлышка преформы выполняются в виде отдельных вставок с собственными системами температурного контроля.
Основная часть преформы требует быстрого охлаждения, в то время как зона горлышка и резьбы нуждается в более стабильных температурных условиях для обеспечения точности размеров горлышка и резьбовой части.
Таким образом, применение зонного охлаждения, термоизоляционных зазоров и независимого регулирования температуры позволяет более точно управлять тепловым состоянием различных участков формы.
2. Прецизионная литниковая система — обеспечение однородности изделий во всех гнёздах
При переходе от 8–16 гнёзд к 72, 96 и даже 144 гнёздам сложность литниковой системы значительно возрастает.
Если длина каналов, потери давления или температура существенно различаются между отдельными гнёздами, это может привести к несоответствию преформ по массе, размерам и толщине стенок.
Поэтому сбалансированность литниковой системы является одним из важнейших технических показателей при проектировании многогнёздных форм для PET-преформ.
Игольчатые горячеканальные системы
Современные многогнёздные формы для PET-преформ обычно оснащаются горячеканальными системами, что позволяет сократить количество отходов по сравнению с традиционными холодноканальными системами и повысить стабильность подачи расплавленного PET-материала в каждую полость.
Игольчатая горячеканальная система обеспечивает более стабильный процесс литья за счёт точного управления открытием и закрытием литниковых втулок.
В некоторых высокоточных многогнёздных формах игольчатые горячеканальные системы позволяют реализовать независимое управление отдельными гнёздами, что способствует повышению однородности преформ по массе и размерам.
Для форм с ещё бо́льшим количеством гнёзд выбор подходящей горячеканальной системы осуществляется с учётом конкретных требований оборудования и выпускаемой продукции.
Балансировка литниковой системы для высокогнёздных форм
Для крупных форм на 72, 96 или 144 гнезда балансировка литниковой системы приобретает особое значение.
В процессе проектирования, как правило, проводится комплексный анализ следующих факторов:
-
пути течения расплавленного PET;
-
потери давления между отдельными гнёздами;
-
изменение температуры расплава;
-
размеры литниковых каналов;
-
конструкция литниковых втулок;
-
температурный контроль горячеканальной системы.
С помощью CAE-анализа течения расплава можно смоделировать процесс заполнения полостей до начала изготовления формы и на основе этого оптимизировать конструкцию литниковой системы.
Для высокоточных форм для PET-преформ точность контроля температуры горячеканальной системы также напрямую влияет на однородность изделий. Некоторые высокопроизводительные системы позволяют удерживать температуру в критических зонах в пределах минимальных колебаний.
3. Модульная конструкция формы — повышение эффективности обслуживания и замены
Многогнёздные формы для PET-преформ обычно работают в режиме длительной непрерывной эксплуатации, поэтому удобство технического обслуживания является важным фактором.
Применение модульной, сборной конструкции формы позволяет выполнять зоны корпуса преформы, горлышка и другие части в виде относительно независимых блоков.
При износе или необходимости обслуживания одного из гнёзд можно проверить, заменить или отремонтировать отдельный компонент, не заменяя всю форму целиком.
Такая конструкция особенно ценна для высокогнёздных форм, поскольку затраты на их обслуживание и потери от простоев обычно значительно выше.
Модульное проектирование позволяет производителям:
-
сократить время технического обслуживания;
-
снизить затраты на запасные части;
-
уменьшить простои производства;
-
повысить эффективность ремонтных работ;
-
продлить общий срок службы формы.
Для зарубежных заказчиков, приобретающих запасные формы для PET-выдувных машин, модульная конструкция также способствует повышению гибкости управления складскими запасами запасных частей.
4. Эффективная система извлечения — решение проблемы отделения преформ при высокоскоростном производстве
Сразу после завершения формования PET-преформы находятся в относительно мягком состоянии. В условиях высокоскоростного автоматизированного производства при недостаточно продуманном управлении извлечением и отделением преформы могут сталкиваться, слипаться или деформироваться друг с другом.
Поэтому для высокоскоростных многогнёздных форм требуется тщательно продуманная конструкция механизма извлечения и способа отделения преформ.
В некоторых высокоэффективных автоматизированных системах можно программно управлять последовательностью открытия торцевых плит различных гнёзд, чтобы преформы отделялись в заданном порядке.
Этот подход позволяет снизить количество столкновений между преформами и уменьшить процент брака.
Для линий по производству PET-преформ с большим количеством гнёзд система извлечения влияет не только на скорость производства, но и непосредственно на стабильность автоматизированного процесса.
5. Проектирование прочности формы в условиях высокого давления литья
Высокоскоростные многогнёздные формы для литья PET под давлением должны длительное время выдерживать высокие скорости и высокое давление впрыска.
Скорость впрыска на некоторых высокоскоростных термопластавтоматах может достигать примерно 200 мм/с, а давление впрыска — около 1200 бар. В таких рабочих условиях форма должна обладать достаточной конструкционной прочностью и сопротивлением усталостным нагрузкам.
Конструкция полости, рассчитанная на высокое давление
Прочность формы зависит не только от материала опорных плит, но и от конструкции полостей, расположения охлаждающих каналов, способа крепления и общего напряжённо-деформированного состояния.
Поэтому при проектировании крупных многогнёздных форм для PET-преформ необходимо проводить комплексный механический анализ, обоснованно выбирая толщину стенок полостей, поддерживающие элементы и прочность опорных плит.
Расположение охлаждающих каналов также должно учитывать как требования к теплоотводу, так и конструкционную прочность, чтобы избежать локальной концентрации напряжений из-за неоптимального размещения каналов.
Высокоточная обработка и сборка
Чем больше количество гнёзд, тем жёстче требования к точности механической обработки и сборки формы.
Например, для высокогнёздной формы для PET-преформ необходимо обеспечить максимально возможную однородность по следующим параметрам между различными гнёздами:
-
масса преформ;
-
размеры преформ;
-
равномерность толщины стенок;
-
точность резьбы горлышка;
-
положение литникового следа.
В реальном производстве на конечную точность изделий влияют также свойства PET-материала, параметры термопластавтомата, температурный режим, давление, условия охлаждения и технологические настройки. Поэтому точность проектирования формы должна быть согласована со всей производственной системой в целом.
6. Различия в конструкции форм для PET при двухстадийном и одностадийном способах производства
Разные технологические процессы производства PET предъявляют существенно различающиеся требования к конструкции многогнёздных форм.
Двухстадийный способ: акцент на высокогнёздные формы для преформ
При двухстадийном производстве PET сначала методом литья под давлением изготавливаются преформы, которые затем передаются на оборудование для растяжки и выдува для окончательного формования.
Таким образом, одним из ключевых технических аспектов является увеличение количества гнёзд и повышение производительности форм для литья PET-преформ под давлением.
Для крупносерийного производства бутылок для напитков могут применяться пресс-формы с 72, 96 и даже 144 гнёздами, что позволяет удовлетворить потребности крупных PET-линий в высокой производительности.
Такие формы ориентированы на следующие аспекты:
-
балансировка литниковой системы при большом количестве гнёзд;
-
многозонный температурный контроль;
-
быстрое охлаждение;
-
однородность массы преформ;
-
конструкционная прочность формы;
-
высокоскоростное извлечение.
Одностадийный способ: акцент на компактную интеграцию и быструю переналадку
При одностадийном производстве PET процессы литья под давлением и выдува объединены, поэтому при проектировании формы необходимо уделять больше внимания эффективности использования пространства оборудования и согласованности между литьевым и выдувным блоками.
Некоторые установки используют двухрядную компоновку форм, что позволяет разместить большее количество гнёзд в ограниченном пространстве — например, 12 гнёзд.
В то же время в некоторых высокоскоростных одностадийных установках применяются конструкции с поворотным столом и другие решения, позволяющие сократить время передачи преформы и повысить общую производительность.
Следовательно, при проектировании многогнёздных форм для одностадийного процесса необходимо учитывать не только качество литья, но и передачу преформ, процесс растяжки и выдува, а также общий такт работы оборудования.
7. Изготовление многогнёздных PET-форм предъявляет повышенные требования к точности обработки
Сложность изготовления высокогнёздных форм значительно выше, чем обычных одногнёздных.
С увеличением количества гнёзд любая погрешность обработки может повлиять на однородность готовых изделий. Поэтому производители форм должны обладать возможностями высокоточного ЧПУ-фрезерования, прецизионных измерений и стабильной сборки.
В процессе изготовления необходимо особо контролировать следующие параметры:
Размерная точность полостей
Обеспечение соответствия каждой полости проектным размерам, чтобы избежать значительных отклонений размеров преформ, производимых в разных гнёздах.
Взаимозаменяемость вставок
Модульная конструкция требует, чтобы различные вставки обладали хорошей размерной стабильностью и взаимозаменяемостью для упрощения последующего обслуживания и замены.
Точность монтажа горячеканальной системы
Горячеканальная система должна быть точно согласована с полостями и литниками формы, чтобы обеспечить стабильную подачу расплавленного PET в каждое гнездо.
Однородность охлаждающих каналов
Для каждого гнезда необходимо создать стабильные и равномерные условия охлаждения, чтобы минимизировать температурные различия между преформами из разных гнёзд.
8. Как выбрать поставщика запасных многогнёздных пресс-форм для PET-выдувных машин?
Для зарубежных предприятий, производящих PET-упаковку, при выборе поставщика многогнёздных форм не следует ориентироваться исключительно на цену. Необходимо комплексно оценивать проектные возможности поставщика, его производственные мощности и систему контроля качества.
Рекомендуется обратить особое внимание на следующие аспекты:
Во-первых, компетенции в области проектирования форм.
Способен ли поставщик разрабатывать форму с учётом конкретной конфигурации бутылки, параметров оборудования и производственного такта.
Во-вторых, опыт изготовления высокогнёздных форм.
Для форм на 16, 32, 48, 72, 96 гнёзд и более следует тщательно изучить, обладает ли поставщик соответствующими производственными и сборочными мощностями.
В-третьих, возможности высокоточной обработки.
Высокоточное ЧПУ-оборудование, пятиосевая обработка и прецизионное измерительное оборудование напрямую влияют на качество изготовления полостей.
В-четвёртых, компетенции в проектировании систем охлаждения и горячеканальных систем.
Рациональная система охлаждения и сбалансированная литниковая система являются ключевыми факторами обеспечения однородности продукции в многогнёздных формах.
В-пятых, наличие запасных форм и запасных частей.
Для предприятий с непрерывным производственным циклом стабильное наличие запасных форм позволяет снизить риск простоев из-за ремонта пресс-формы.
В-шестых, совместимость с оборудованием.
При заказе индивидуальных форм для PET-преформ или запасных форм для выдувных машин необходимо убедиться, что форма соответствует монтажным размерам, конструкции опорных плит и производственным параметрам существующего оборудования клиента.
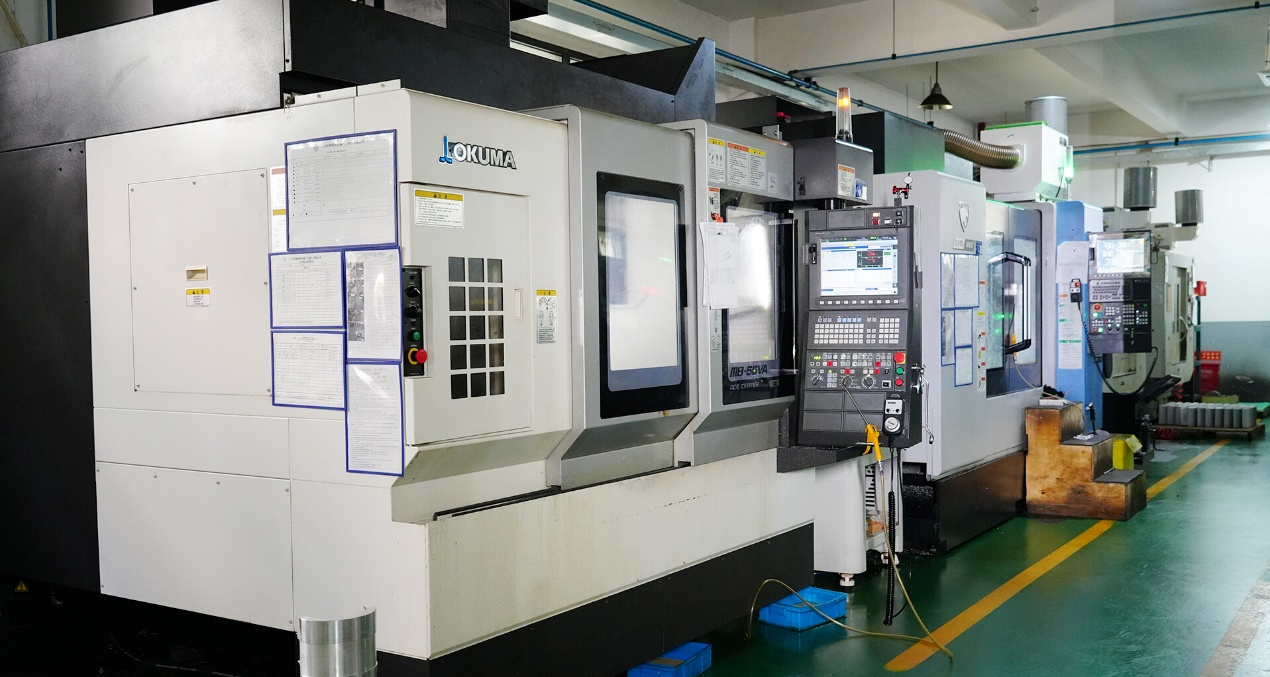
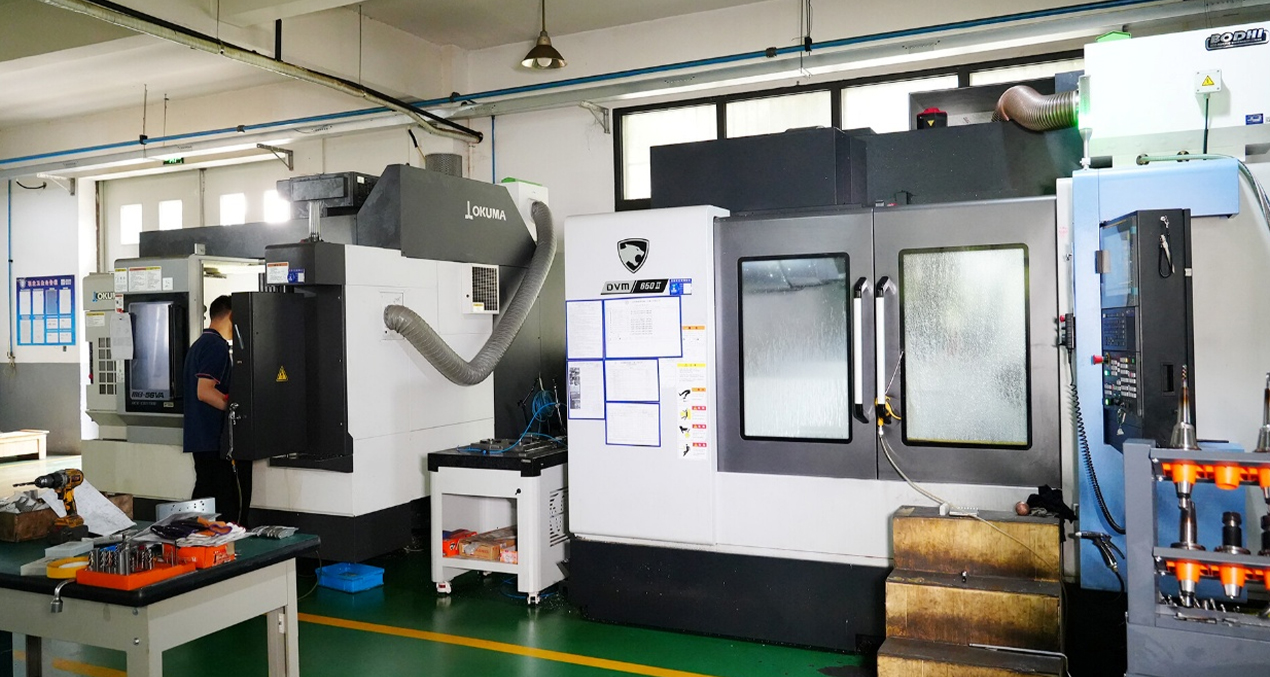
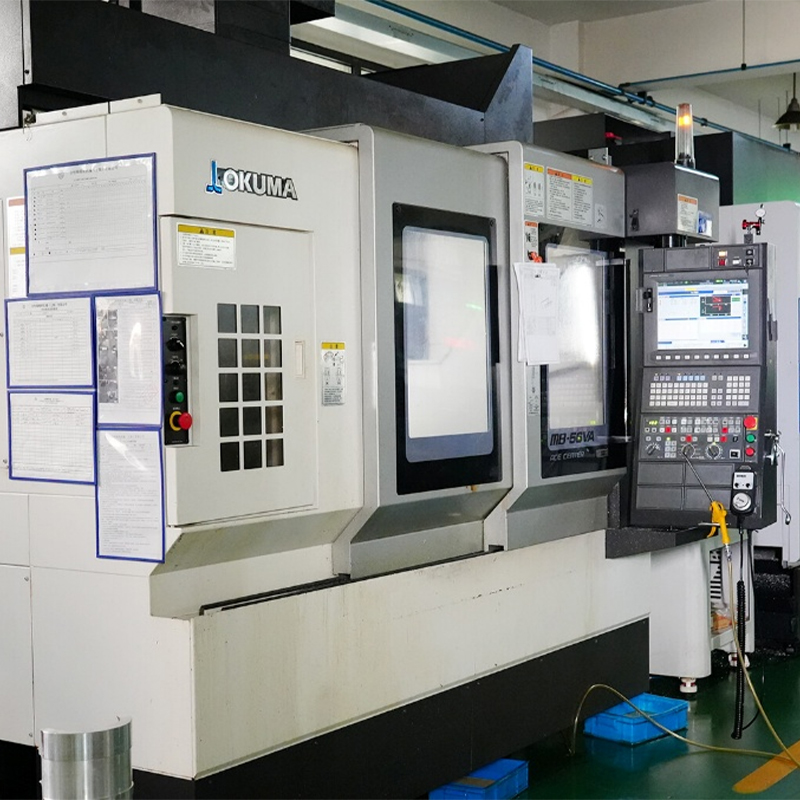
На изображении ниже представлено часть производственного оборудования компании Jifeng Precision Mould (Shanghai) Co., Ltd. На протяжении двадцати лет компания специализируется на разработке и производстве пресс-форм и комплектующих для выдувных машин, розливных машин и этикетировочных машин трёх ведущих брендов — Krones, Sidel и KHS, стремясь предоставлять производителям напитков по всему миру высокоточные, надёжные и долговечные решения для выдувных форм.