

Влияние объёма на конструкцию выдувных форм: комплексный анализ — от габаритов формы до системы охлаждения
2026-09-09
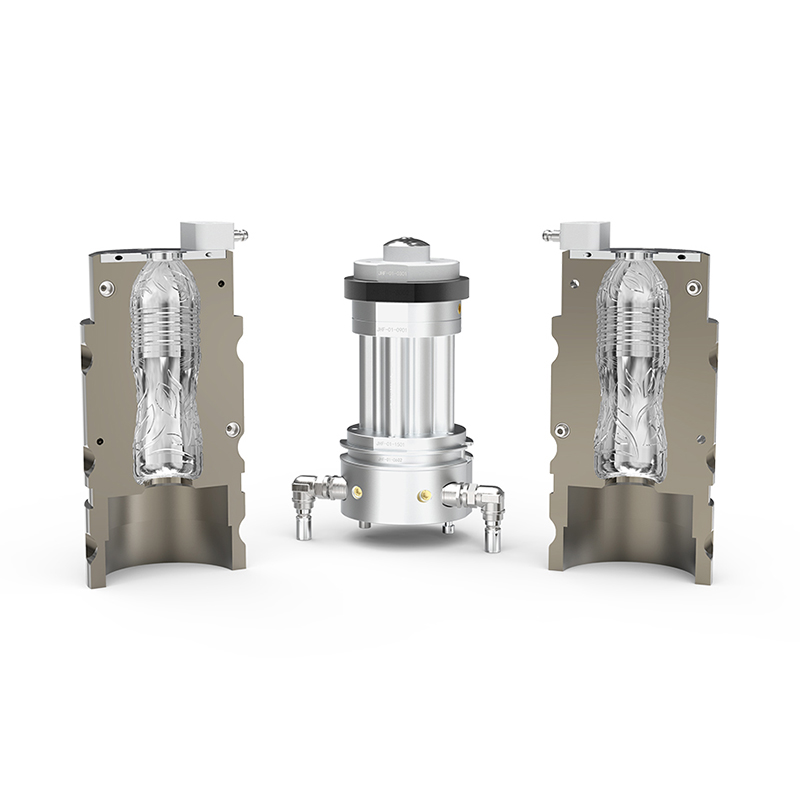
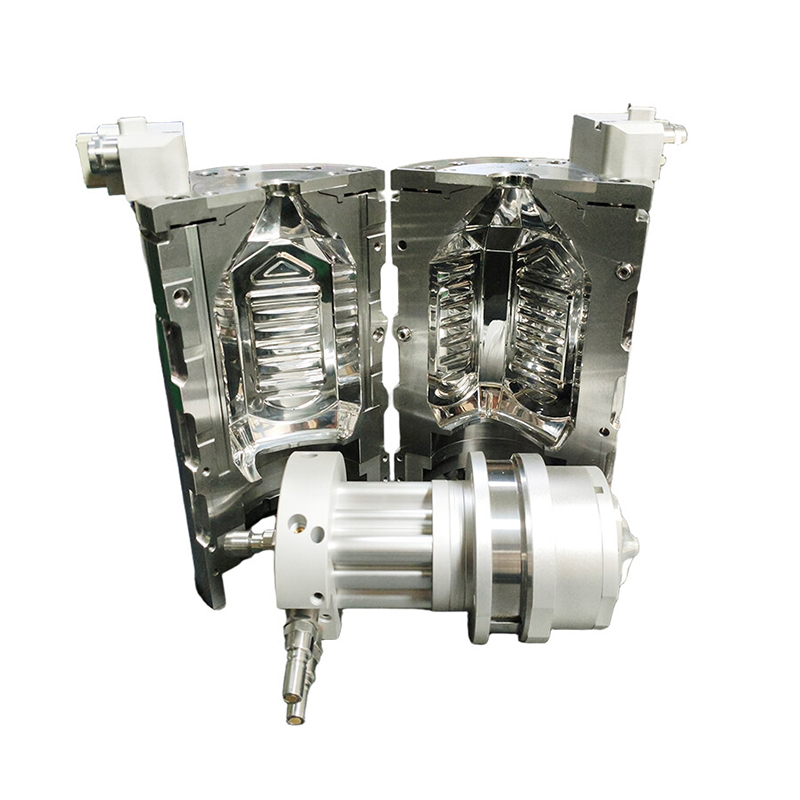
В процессе выдувного производства PET-бутылок и других пластиковых контейнеров объём бутылки является одним из ключевых базовых параметров при проектировании выдувной формы. От бутылок небольшой ёмкости (например, для напитков) до крупных упаковочных бутылей объёмом 2 л и более — изменение ёмкости продукта влечёт за собой не только изменение габаритных размеров бутылки, но и оказывает влияние на размеры формы, количество гнёзд, контроль толщины стенок, систему охлаждения, конструкцию донышка, прочность формы и технологические параметры выдува.
Поэтому для производителей выдувных форм и зарубежных покупателей при проектировании или приобретении PET-выдувной формы (PET Blow Molding Mold) первым и важнейшим шагом является точное определение объёма и конфигурации целевой бутылки. Это необходимо для обеспечения соответствия формы оборудованию, технологическому процессу и конечному продукту.
В данной статье рассматривается влияние объёма на конструкцию выдувной формы с различных технических аспектов, что поможет производителям PET-упаковки глубже понять требования к проектированию форм для изделий разной ёмкости.
1. Как объём влияет на размеры выдувной формы и компоновку гнёзд?
Увеличение объёма бутылки, как правило, означает увеличение её высоты, диаметра или общих габаритных размеров, что напрямую сказывается на размерах полости выдувной формы и конструкции всей формы в целом.
1.1 Размеры бутылки определяют размеры формы
Например, бутылка объёмом 2 л по сравнению с бутылкой 500 мл имеет, как правило, бо́льшие высоту и диаметр, поэтому требуемое пространство полости формы также увеличивается.
С увеличением габаритов бутылки выдувная форма, как правило, требует синхронной корректировки следующих параметров:
-
длины и ширины формы;
-
толщины формы;
-
глубины полости;
-
размеров опорных плит;
-
хода открытия формы;
-
пространства для механизма смыкания;
-
компоновки охлаждающих каналов.
Таким образом, крупные формы для PET-бутылок большой ёмкости нельзя создавать простым пропорциональным увеличением форм для бутылок малой ёмкости — требуется перепроектирование с учётом конфигурации бутылки и параметров оборудования.
1.2 Объём влияет на количество гнёзд в форме
Количество гнёзд, которое можно разместить на одной выдувной машине, ограничивается размерами плит оборудования, усилием смыкания, пространством для открытия формы и габаритами самого изделия.
Как правило, чем больше ёмкость бутылки, тем больше места занимает каждая полость, поэтому при одинаковых параметрах оборудования возможное количество гнёзд может уменьшаться.
Например, для бутылок 500 мл может применяться многогнёздная конструкция (например, 6 гнёзд), тогда как для бутылок объёмом 2 л может использоваться компоновка с 2 или 4 гнёздами.
Фактическое количество гнёзд определяется с учётом модели выдувной машины, размеров бутылки, конструкции формы и производственного такта.
Для зарубежных заказчиков, приобретающих запасные пресс-формы для PET-выдувных машин, предоставление точных данных о размерах бутылки и параметрах оборудования помогает поставщику форм правильно определить размеры формы и компоновку гнёзд.
2. Как изменение объёма влияет на конструкцию формы и контроль толщины стенок?
Объём влияет не только на внешние размеры формы, но и на распределение PET-материала внутри бутылки.
Особенно при производстве крупногабаритных бутылок и бутылок сложной нестандартной формы одной из важнейших задач при проектировании формы является обеспечение равномерного распределения материала по различным зонам бутылки.
2.1 Крупные бутылки предъявляют повышенные требования к конструкции донышка
PET-бутылки объёмом 2 л и более, как правило, должны выдерживать больший вес жидкости, а также нагрузки, возникающие при транспортировке и складировании.
Поэтому конструкции донышка бутылки обычно уделяется особое внимание.
В зависимости от формы бутылки и условий эксплуатации, донышко может быть спроектировано с рациональными рёбрами жёсткости, соответствующей профилировкой и опорными элементами, что обеспечивает готовому днищу бутылки следующие характеристики:
-
устойчивость к сжатию;
-
устойчивость к деформации;
-
размерную стабильность;
-
способность к штабелированию.
Для таких специальных продуктов, как бутылки для газированных напитков, конструкция донышка должна быть дополнительно согласована с внутренним давлением, распределением материала и технологией выдува.
2.2 Для крупных бутылок нестандартной формы требуется компенсация толщины стенок
Для бутылок квадратной, плоской и других нестандартных форм большой ёмкости степень вытяжки и скорость охлаждения в различных зонах бутылки могут существенно различаться.
Например, распределение материала в угловых зонах и на плоских участках бутылки может быть неодинаковым. При неоптимальной конструкции формы и неправильно выбранных технологических параметрах это может приводить к локальным утонениям или, наоборот, утолщениям стенок.
Поэтому при проектировании выдувных форм на заказ необходимо проводить анализ распределения толщины стенок с учётом геометрии бутылки и оптимизировать распределение материала за счёт профилировки бутылки, конструкции полости и системы охлаждения.
3. Чем больше объём, тем выше требования к системе охлаждения
Система охлаждения является одним из ключевых элементов конструкции выдувной формы.
В процессе выдува нагретая PET-преформа после растяжки и формования сжатым воздухом должна быстро охлаждаться в форме. Недостаточная скорость охлаждения увеличивает продолжительность цикла и может приводить к усадке, деформации и нестабильности размеров бутылки.
Для PET-бутылок большой ёмкости габариты изделия больше, а толщина стенок в некоторых зонах также может быть больше, поэтому форма должна отводить большее количество тепла.
3.1 Оптимизация компоновки охлаждающих каналов
Для крупных PET-выдувных форм, как правило, требуется рациональное проектирование охлаждающих каналов в соответствии с геометрией бутылки.
Схема охлаждающих каналов должна обеспечивать максимально возможное покрытие всех зон бутылки, чтобы форма создавала стабильное и равномерное температурное поле.
При проектировании следует уделять особое внимание следующим параметрам:
-
диаметру охлаждающих каналов;
-
расстоянию между каналами;
-
количеству охлаждающих контуров;
-
скорости потока воды;
-
расположению подвода и отвода воды;
-
потребностям в охлаждении различных зон полости.
При наличии возможности для сложных конфигураций бутылок могут применяться схемы охлаждения, максимально приближенные к контуру полости, что позволяет улучшить теплоотвод в локальных зонах.
3.2 Участки с утолщёнными стенками требуют усиленного охлаждения
В зонах донышка, плечиков бутылки, а также в некоторых конструктивно сложных участках, как правило, наблюдается скопление большего количества материала.
Если тепло из этих зон не отводится своевременно, это может приводить к неравномерному охлаждению и, как следствие, к следующим дефектам:
-
усадочным деформациям;
-
овальности бутылки;
-
отклонениям по размерам;
-
дефектам внешнего вида;
-
увеличению продолжительности цикла формования.
Поэтому при проектировании крупных выдувных форм обычно предусматриваются специальные охлаждающие решения для таких критических зон, как донышко и плечики бутылки.
4. Влияние объёма крупных бутылок на прочность формы и выбор материалов
С увеличением объёма и габаритов бутылки изменяются и механические нагрузки, воспринимаемые формой.
Особенно в процессе высокого давления выдува форма должна выдерживать усилие расширения изнутри со стороны преформы. Поэтому для форм, предназначенных для бутылок большой ёмкости, опорные плиты, поддерживающие конструкции и несущие элементы должны обладать достаточной жёсткостью и прочностью.
4.1 Повышенная конструкционная жёсткость
Для крупных выдувных форм особое внимание следует уделять следующим аспектам:
-
толщине опорных плит;
-
конструкции поддерживающих пластин;
-
зоне смыкания;
-
толщине стенок полости;
-
конструкции донышка;
-
способу крепления формы.
Рациональное усиление несущих элементов в критических зонах позволяет снизить риск деформации формы в условиях высокоскоростного производства.
4.2 Выбор материала формы в зависимости от условий эксплуатации
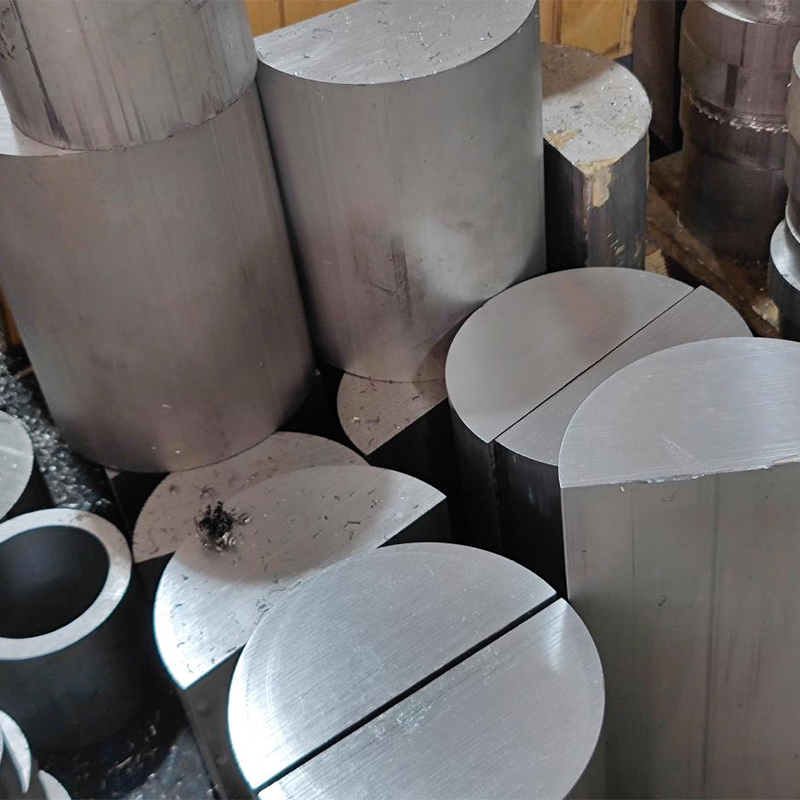
Обычные PET-выдувные формы могут изготавливаться из алюминиевых сплавов, что обеспечивает хорошую обрабатываемость и теплопроводность.
Однако для бутылок особо большой ёмкости, производства под высоким давлением или интенсивных условий эксплуатации в некоторых ключевых зонах могут потребоваться материалы с более высокими характеристиками.
В зависимости от конкретных условий эксплуатации могут рассматриваться следующие варианты:
-
высокопрочные алюминиевые сплавы;
-
сплав 7075;
-
стальные вставки;
-
другие износостойкие материалы.
Не обязательно изготавливать всю форму целиком из одного материала. Благодаря комбинированным материалам и вставкам можно повысить износостойкость и конструкционную прочность таких критических зон, как донышко и зона захвата преформы, сохранив при этом преимущества алюминиевой формы — малый вес и высокую теплопроводность.
5. Взаимосвязь между объёмом и степенью вытяжки PET-бутылки
Изменение объёма также влияет на степень вытяжки материала в процессе выдува.
Конечные размеры PET-бутылки определяются сочетанием размера преформы, геометрии бутылки и технологических параметров выдува. Поэтому конструкция выдувной формы должна быть согласована со степенью вытяжки целевого изделия.
Обычно необходимо комплексно учитывать следующие параметры:
-
осевую вытяжку;
-
окружную (кольцевую) вытяжку;
-
длину преформы;
-
диаметр преформы;
-
диаметр корпуса бутылки;
-
высоту бутылки;
-
распределение материала.
Если геометрия бутылки не соответствует конструкции преформы, даже при точном исполнении полости формы могут возникать проблемы с неравномерным распределением материала.
Поэтому при проектировании PET-выдувной формы нельзя рассматривать объём конечной бутылки изолированно — необходимо одновременно анализировать параметры преформы, геометрию бутылки и технологию выдувного формования.
6. Требования к системам подачи воздуха и вентиляции для крупных выдувных форм
Чем больше объём бутылки, тем больше её внутреннее пространство, поэтому в процессе выдува необходимо более тщательно контролировать подачу и отвод сжатого воздуха.
6.1 Обоснованный подбор параметров воздушного выдува
Крупные PET-бутылки, как правило, требуют более высокого расхода воздуха, чтобы преформа быстро и полностью принимала форму внутренней полости формы.
Фактические давление и расход воздуха должны определяться с учётом следующих факторов:
-
объёма PET-бутылки;
-
конфигурации бутылки;
-
параметров преформы;
-
толщины материала;
-
характеристик выдувной машины;
-
продолжительности цикла формования.
Таким образом, проблему формования крупных бутылок нельзя решить простым увеличением давления воздуха. Необходима комплексная оптимизация конструкции формы, конструкции преформы и технологических параметров.
6.2 Достаточная система вентиляции (отвода воздуха)
В процессе быстрого прилегания преформы к стенкам полости, если воздух внутри формы не успевает своевременно выходить, могут образовываться воздушные карманы (защемление воздуха).
Защемление воздуха может приводить к локальным дефектам на поверхности бутылки, ухудшая внешний вид изделия и стабильность формования.
Поэтому для PET-форм для бутылок большого объёма и сложной конфигурации необходимо предусматривать рациональные вентиляционные каналы, обеспечивающие быстрое удаление воздуха из полости.
7. Ключевые аспекты проектирования форм для PET-бутылок различной ёмкости
Требования к выдувным формам для изделий разного объёма не являются одинаковыми.
| Объём PET-бутылки | Ключевые аспекты проектирования формы | Основные факторы внимания |
|---|---|---|
| Бутылки малой ёмкости | Высокоскоростное производство и облегчённая конструкция | Количество гнёзд, эффективность охлаждения, производственный такт |
| Бутылки ~500 мл | Баланс производительности и качества | Многогнёздная компоновка, охлаждение, равномерность толщины стенок |
| Бутылки 1–2 л | Структурная стабильность и охлаждение | Прочность формы, конструкция донышка, охлаждающие каналы |
| Бутылки более 2 л (крупные) | Высокая прочность и стабильность формования | Конструкция донышка, усилие смыкания, выбор материала, вентиляция |
| Крупные бутылки нестандартной формы | Точное распределение материала | Компенсация толщины стенок, локальное охлаждение, геометрия бутылки |
Следует отметить, что указанные выше диапазоны объёмов приведены лишь для иллюстрации общих конструктивных тенденций. Фактическая конструкция формы должна разрабатываться индивидуально с учётом конкретной геометрии бутылки, параметров преформы, типа оборудования и технологических особенностей производства.
8. Объём — важный параметр при выборе запасной формы для выдувной машины
Для зарубежных заказчиков, приобретающих выдувные машины таких брендов, как Krones, Sidel и KHS, объём является одним из базовых данных, которые поставщик обязан уточнить при проектировании формы.
Помимо объёма, рекомендуется предоставить производителю формы следующую информацию:
-
Марка и модель выдувной машины — размеры плит, конструкция смыкания, способ монтажа и интерфейсы соединения могут различаться у разных моделей оборудования.
-
Объём и полные размеры бутылки — помимо номинального объёма (500 мл, 1 л, 1,5 л, 2 л и т.д.), необходимо указать высоту, максимальный диаметр, размер горлышка и конструкцию донышка.
-
Чертёж бутылки или 3D-файл — наличие CAD-чертежей или трёхмерной модели бутылки позволяет поставщику точно выполнить проектирование полости.
-
Параметры преформы — вес, длина, стандарт горлышка и размеры преформы напрямую влияют на процесс растяжки и выдува.
-
Целевая скорость производства — определяет требуемый уровень производительности системы охлаждения, выбора материала и конструктивного исполнения формы.
-
Требования к материалу формы — в зависимости от скорости производства, объёма продукции и требований к сроку службы могут выбираться подходящие алюминиевые сплавы, сталь или комбинированные конструкции.
9. Почему объём должен быть определён на начальном этапе проектирования выдувной формы?
С точки зрения проектирования формы, объём не является изолированным параметром изделия — это базовая характеристика, взаимосвязанная со всей выдувной системой.
Изменение объёма может одновременно повлечь за собой следующие изменения:
изменение габаритов бутылки → изменение размеров полости → изменение габаритов формы → изменение количества гнёзд → изменение системы охлаждения → изменение прочности формы → изменение технологических параметров выдува.
Поэтому при проектировании пресс-формы для выдува PET-бутылок (PET Bottle Blow Molding Mold) нельзя просто определять размеры формы исходя из объёма бутылки. Необходимо комплексно учитывать конструкцию изделия, возможности оборудования, параметры преформы, производственный такт и конечные требования к эксплуатации.
Заключение: объём определяет ключевые направления проектирования выдувной формы
Влияние объёма на конструкцию выдувной формы носит системный характер.
На макроуровне объём определяет габаритные размеры бутылки, а через них — внешние размеры формы, количество гнёзд и пространство для открытия формы. На уровне конструкции бутылки большого объёма предъявляют повышенные требования к донышку, контролю толщины стенок, прочности формы и выбору материалов. С точки зрения производственной эффективности, увеличение объёма ужесточает требования к системе охлаждения, системе вентиляции и технологическим параметрам выдувного процесса.
Поэтому при приобретении или заказе индивидуальных PET-выдувных форм, форм для PET-бутылок, форм для выдувных машин или запасных форм для выдувного оборудования недостаточно указать лишь типоразмер формы или модель оборудования. Необходимо чётко определить объём бутылки, её конфигурацию, параметры преформы и целевую скорость производства.
Компания Jifeng Precision Machinery (Shanghai) Co., Ltd. является профессиональным производителем выдувных форм, специализирующимся на разработке и изготовлении пресс-форм и комплектующих для выдувных машин, розливных машин и этикетировочных машин трёх ведущих брендов — Krones, Sidel и KHS. На основе предоставленных параметров компания выполняет проектирование полости, разработку системы охлаждения, анализ конструкционной прочности и подбор материалов, обеспечивая точное соответствие формы выдувному оборудованию, стабильное качество формования на высоких скоростях и длительный срок службы.